
在车载电子和LED照明行业快速发展的今天,柔性线路板(FPC)的加工效率与精度,直接决定了生产线的交付能力和产品品质。许多工厂在面临大批量卷材裁切任务时,常常会遇到这样的困境:长尺寸板材无法一次性成型,只能分段裁切再拼接,不仅效率低下,还容易产生尺寸偏差和分层不良;人工操作依赖经验,拉料速度慢,废品率高;收料环节杂乱无章,甚至需要额外安排人手进行隔离垫板操作。这些看似琐碎的痛点,实则构成了产能提升的隐形障碍。本文将围绕卷式汽车板影像裁切机的核心价值,从基础认知到方案落地,帮助您理清选型思路,找到真正能解决长板材加工难题的高效路径。
长板材裁切效率低下的根源,在于设备与工艺的脱节
要理解如何提升产能,首先需要厘清当前生产线中常见的效率瓶颈。许多工厂使用的传统裁切设备,多为气缸驱动或简易伺服系统,这类设备在设计之初并未针对长幅卷材进行优化。其核心局限在于两点:一是裁切长度普遍不足,主流机型往往只能加工600毫米以内的板材,对于车载FPC或LED灯条这类动辄1.2米至2.2米的长料,只能被迫采用分段裁切的方式。分段意味着需要二次定位、二次拼接,每一道工序都增加了尺寸误差的风险,也额外消耗了工时和材料。二是缺乏视觉定位功能,操作工只能依靠标尺和手动对位,精度难以保证,批量生产中尺寸不良率往往超过12%,返工损耗成为隐形成本。
收料环节同样是效率黑洞。普通裁切机的收料台面多为固定高度,当卷材长度超过1米时,成品堆叠会因高度差而产生弯折、刮伤,尤其对于表面要求严苛的车载产品,划痕不良率可达8%以上。为了缓解这一问题,工厂不得不安排专人手动铺设隔离纸或垫板,每条产线至少多占用一名人力。更令人头疼的是换型操作。当产品规格从一种长度切换到另一种时,传统设备需要手动调节多个机械参数,装料、对位、校准耗时往往超过40分钟,频繁换型会直接吞噬有效生产时长。
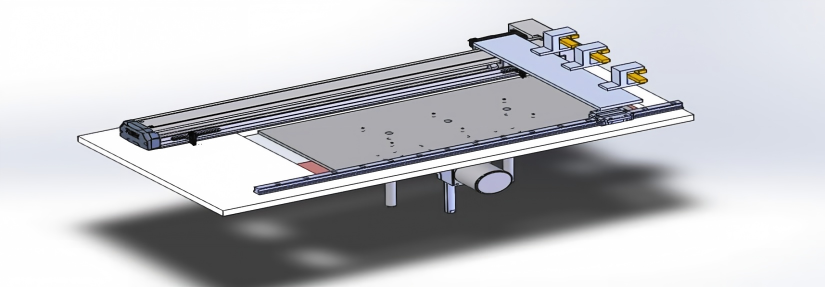
这些问题看似分散,但背后指向一个共同的核心矛盾:设备的加工能力与产品工艺要求不匹配。如果一台设备无法一次性完成长板材的裁切、收料和隔离,那么再多的自动化改造也只是治标不治本。因此,提升产能的关键不在于增加人手或加快节拍,而在于选择一款能够从结构设计上适配长幅卷材加工的设备。卷式汽车板影像裁切机正是针对这一需求而生,它通过一体化机身、CCD视觉对位和伺服升降收料平台,将原本分散的工序整合为闭环流程,从根源上消除了分段裁切和人工收料的低效环节。
影像裁切机的核心价值,在于全流程自动化与精度闭环
当设备能够一次性处理2200毫米以内的长板材时,产能的提升便有了坚实的硬件基础。但仅仅做到裁得长还不够,真正的效率跃升来源于裁得准和收得齐。以福莱科斯FLEX-CUT-C-2200这类设备为例,其作业逻辑是卷材上料后,由CCD视觉系统自动识别板材上的定位标记,伺服拉料系统根据视觉反馈进行精准定长拉料,随后执行裁切动作。整个过程无需人工干预,拉料速度可在0至3米每分钟之间无级调节,这意味着操作工可以根据不同材料的特性,灵活选择速度,在保证精度的前提下最大化吞吐量。
精度闭环是这套系统最核心的竞争力。传统设备依赖机械限位或气缸行程,容易因磨损或气压波动而产生偏差。而影像裁切机通过视觉对位与伺服驱动的双重闭环,将裁切尺寸误差控制在极低水平。实际应用中,尺寸不良率可以从13.5%降至0.8%以下,这对于车载零部件供应链而言意义重大——车企对来料外观和尺寸的容忍度极低,一次客诉可能意味着整批退货和罚款。稳定的良品率不仅降低了返工成本,更直接提升了客户满意度和交付口碑。
收料环节的自动化同样不容忽视。伺服升降收料平台能够根据堆叠高度自动调整台面位置,确保成品始终处于同一水平面,避免了长板材因弯折产生的划伤。如果选配隔离板垫板机构,设备还能在裁切完成后自动在每层板材之间铺设隔离纸,彻底替代人工铺纸工序。这一功能对于灯条类产品尤为重要,因为灯条表面镀层脆弱,相互摩擦极易产生划痕。通过一体化收料隔离,每条产线可以减少一名专职收料工,月度人工成本节省数千元,同时收料整齐度大幅提升,后续打包环节无需二次整理。
从设备操作层面看,影像裁切机也显著降低了使用门槛。人机交互面板采用可视化界面,运行状态实时反馈,参数设置一键完成。换型时,操作工只需调取预先保存的配方,即可快速完成长度、速度、定位参数等设置,装料夹具也经过优化,大幅缩短了换型耗时。实际案例中,换型时间可从40分钟压缩至10分钟以内,每日有效生产时长因此增加2.5小时以上。对于多规格、小批量生产模式而言,这一改进带来的产能释放尤为可观。
选型与落地建议,关注三大关键要素
对于计划引入卷式汽车板影像裁切机的工厂而言,选型时不能只看价格或基础参数,而应结合自身产品特点、车间条件和长期规划,综合评估设备的适用性。以下三个要点值得重点关注。
第一,确认加工幅面与长度是否匹配。市面上不少影像裁切机虽然具备视觉对位功能,但裁切长度往往限制在1000毫米以内,无法满足车载FPC或长条灯带的加工需求。因此,选型时首先要确认设备的最大裁切长度是否覆盖自身产品的最大尺寸。如果产品长度普遍在1.2米至2.2米之间,那么选择2200毫米规格的机型可以一步到位,避免后续二次定制改造。同时,加工宽幅上限也需核实,通常520毫米以内的卷材是主流区间,超出此范围则需要寻找更宽幅的设备。
第二,评估车间基础设施与设备兼容性。影像裁切机通常依赖稳定工业气源,气压需维持在5至7公斤每平方厘米,气压不足会直接影响裁切精度和设备寿命。因此,在设备进场前,需要确认车间气源供应是否稳定,必要时可增设稳压装置。此外,整机采用220伏标准工业电压,需确保供电线路容量充足。设备本身为封闭式一体化机身,符合无尘车间安全规范,但若车间空间有限,需提前规划好摆放位置,确保操作、维护通道畅通。
第三,关注售后与定制化服务能力。设备并非一次性采购品,后续的安装调试、操作培训、故障响应以及可能发生的规格调整,都需要供应商具备完善的服务体系。选择供应商时,应考察其是否拥有丰富的行业经验,尤其是是否服务过车载FPC或灯条领域的头部企业。头部客户对设备稳定性、精度和售后服务的要求极为严苛,能够长期合作,本身就是对供应商技术实力和服务能力的佐证。此外,如果未来产品线可能扩展至更长的板材,需确认设备是否支持行程定制改造,以及改造周期和成本是否可控。
从长远来看,引入影像裁切机不仅是替换一台设备,更是对裁切工艺的一次系统性升级。它能够将原本依赖人工经验和多工序协作的环节,整合为自动化、标准化的闭环流程,从而在提升产能的同时,稳定良品率、降低用工成本、缩短交付周期。对于车载FPC和LED灯条生产企业而言,这无疑是实现车间精益化改造的关键一步。
总结来说,卷式汽车板影像裁切机提升产能的核心逻辑,在于通过CCD视觉对位、伺服精准拉料、一体化升降收料和可选隔离垫板功能,一次性解决长板材分段裁切、人工对位精度差、收料杂乱、隔离工序繁琐等痛点。选型时应重点关注设备裁切长度是否覆盖自身产品尺寸、车间基础设施是否满足设备运行要求,以及供应商是否具备行业经验与定制化服务能力。当这些要素一一匹配,产能提升便不再是口号,而是可量化、可复制的生产常态。