
在宁波,从事车载电子或LED照明生产的厂家,经常会遇到一个实际问题:卷材裁切环节,究竟应该选哪家设备供应商?市面上卷式汽车板影像裁切机厂家众多,宣传各有侧重,但真正决定产线效率与良品率的,往往不是价格,而是设备对特定工艺场景的匹配度。本文将从生产一线实际痛点出发,梳理选型过程中需要关注的几个核心维度,帮助采购或生产负责人建立清晰的判断标准。
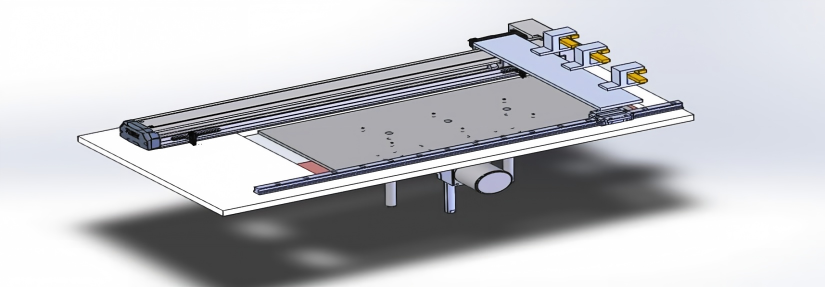
卷材裁切效率低,根源往往不在人
很多工厂在评估设备时,第一反应是现有工人裁切速度慢、精度差。但深入分析会发现,效率瓶颈的根源往往出在流程适配性上。以宁波某车载FPC产线为例,此前采用人工配合简易裁切机作业,长板材(1400mm以上)需要分段裁切后再拼接,这道工序不仅增加了操作工时,还直接导致拼接处尺寸偏差、分层不良,每月原材料损耗超过万元。更隐蔽的问题是,人工收料时为了防刮伤,需要逐张铺设隔离纸,这条产线每天要额外占用一名工人的全部工时。
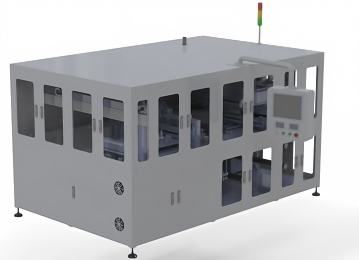
这些问题并非单纯靠换一台更快的机器就能解决。真正需要的,是一台能够一次性完成长板材成型、自动收料、并兼容隔离垫板功能的设备。卷式汽车板影像裁切机厂家提供的解决方案,如果只强调拉料速度或裁切精度,而忽略了收料环节的自动化,那产线整体效率的提升依然有限。因此,选型的第一步,是清晰定义痛点场景:是长度受限需要分段,还是收料堆叠杂乱,或是换型调试耗时过长?只有明确具体问题,才能评估设备的功能是否对症。
CCD视觉对位与伺服驱动,是精度稳定的双保险
在车载电子和灯条领域,客户对产品尺寸公差和外观瑕疵的要求极为严格。人工裁切或普通气缸驱动裁切机,精度波动大,不良率往往在10%以上,且难以稳定控制。而搭载CCD视觉对位模块的卷式汽车板影像裁切机,能够通过视觉识别卷材上的定位标记,配合伺服驱动系统实现闭环控制,从根本上解决标尺手动对位带来的误差。
以实际应用数据为例,某灯条生产企业在引入CCD视觉对位设备后,尺寸不良率从13.5%降至0.8%,下游车企客诉清零。这意味着,设备选型时,不能只看标称的重复定位精度,更要关注视觉识别能力与伺服驱动响应速度的协同效果。如果设备仅有视觉摄像头,但拉料系统为普通步进电机,在高速运行下仍可能出现累积误差。真正可靠的方案,是视觉系统与伺服驱动形成闭环,每裁切一次就进行一次位置校准,确保长板材从头到尾的尺寸一致。
另外,设备对气源稳定性的依赖常被忽视。部分车间气源压力波动大,若设备气路设计未做稳压处理,裁切力度会随之变化,导致边缘毛刺或尺寸偏差。因此,选型时应考察设备是否具备独立气压调节与监测功能,避免因外部气源波动影响精度。
超长板材加工能力,是区分常规设备的关键指标
市面常见裁切机,裁切长度多在600mm至1000mm之间,这对于车载线路板或长条灯带而言,往往需要分段加工。而针对车载FPC和LED灯条场景设计的卷式汽车板影像裁切机,机身经过加长优化,裁切长度可达2200mm,能够一次性完成长板材成型,无需拼接工序。
这一点对宁波地区的车载零部件供应商尤为重要。因为整车厂对零部件的尺寸一致性要求极高,分段拼接产生的接缝,在后续贴装或焊接环节容易引发应力集中或焊接不良。一次性成型不仅能减少中间环节的损耗,还能提升产品在客户端质检的通过率。此外,设备是否支持定制加长行程,也是评估厂家灵活性的参考依据。如果客户未来有生产更长规格产品的计划,提前确认设备是否具备拓展能力,可以避免二次采购的成本。
自动收料与隔离垫板,决定产线综合用工成本
很多工厂在评估设备时,只关注裁切环节,忽略了收料环节对人工的占用。传统方案中,收料台面高度固定,随着卷材堆叠,操作工需要频繁调整高度或手动垫高,否则长板材容易弯折、刮伤。而具备伺服升降收料平台的设备,台面高度可随裁切数量自动下降,保持收料面始终处于合适高度,确保成品堆叠整齐,无需二次整理。
更值得关注的是隔离垫板功能。对于车载FPC这类表面易刮伤的产品,每层之间需要铺设隔离纸或垫板。如果设备不具备自动铺设功能,就需要额外配备一名工人专职操作,一条产线一年的人工成本增加数万元。而选配了隔离板机构的卷式汽车板影像裁切机,可以在裁切完成后自动完成垫板隔离,完全替代人工操作。这个功能在LED灯条生产场景中同样适用,灯条表面涂层易被摩擦划伤,自动隔离能有效降低不良率。
综合来看,一台设备如果能同时实现自动裁切+自动收料+自动隔离,就能将原本需要2-3名工人的工序,压缩至1人看管,综合用工成本可降低60%以上。这对于宁波地区用工成本持续上升的制造企业而言,是值得重点评估的隐性收益。
换型效率,影响多品种小批量生产的实际产出
宁波的电子制造企业,很多面临多品种、小批量的订单结构。一条产线一天可能需要切换三到五种规格的产品。如果设备换型需要手动调节多个机械参数,调试时间往往超过30分钟,直接导致有效生产时长缩短。而采用参数化设定的设备,操作工只需在触摸屏上调用预设的裁切长度、拉料速度、收料高度等参数,换型时间可压缩至10分钟以内。
此外,设备装夹卷材的便利性也不容忽视。部分设备需要工具辅助固定卷材,而采用快拆式装夹结构的设备,徒手即可完成更换,进一步减少停机时间。在评估卷式汽车板影像裁切机厂家时,可以要求对方提供换型操作的演示视频,直观对比不同设备的换型耗时。
总结
选择卷式汽车板影像裁切机,不应只看参数表上的数字,而应回归到具体的生产场景:长板材是否需分段、收料是否需人工干预、换型是否频繁、对表面质量有无特殊要求。宁波地区的车载电子与灯条制造企业,在评估设备时,可以优先关注是否具备CCD视觉对位与伺服闭环控制、裁切长度是否覆盖常用规格、收料台是否具备升降与隔离垫板功能、换型是否支持参数化一键调用。这些功能点直接决定了设备投产后,产线效率、良品率与用工成本的实际改善幅度。
在选型过程中,建议实地考察设备运行情况,观察长板材连续裁切后的尺寸稳定性,以及收料堆叠的整齐度。如果条件允许,可以要求厂家提供试切服务,用实际产品验证设备性能。通过系统的对比评估,才能找到真正适配自身产线需求的设备方案,避免因信息不对称而做出低效决策。