
做FPC柔性线路板生产的朋友,多半都遇到过这些糟心事:产线24小时连转,哪怕工序间隔没有板材,收板机也一直满负荷供气供电,月底算电费空压费总能多出一笔不小的无效开支;人工上下料不仅人力成本高,还容易出现静穿、板材划伤,碰上大客户验厂,人工工位太多通不过自动化审核,到手的订单都能飞了。
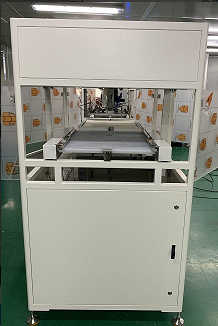
不少工厂想着换自动收放板设备,却又挑花了眼,市面上大多设备只有基础的收放功能,要么没有节能设计,要么不贴合软板特性,换了之后降本效果达不到预期,还添了不少新麻烦。
今天我们就从软板厂生产的实际需求出发,拆解吸盘式自动收放板机的无料节能技术,帮大家搞懂怎么选设备才能真的实现降本增效,给有选型需求的朋友做参考。
软板厂收放板环节的能耗痛点,到底出在哪
在说节能技术之前,我们先理清楚,为什么软板厂收放板环节会出现不必要的能耗浪费?
FPC产线是多工序衔接的批量生产模式,曝光、压合、检测每一道工序前后都需要收放板,工序流转之间经常会出现十几分钟甚至更久的空窗期:前道工序出料延迟,换班调整产线,临时换规格调试,这些场景下都没有板材进入收放板工位。
传统的简易收板机大多只有基础的收放功能,没有物料感应联动的节能设计,不管有没有板材,设备始终保持额定供气供电,空压一直保持输出,电路一直保持满负载运行。我们算一笔账:一条产线一天平均空转4小时,一个月下来光是空转的电费和空压耗材损耗,就能多出几千元的开支,一年下来就是几万元的无效成本,对中小型工厂来说,这并不是一笔小数目。
除了能耗浪费,没有感应联动的设备还会带来额外的损耗:真空吸盘一直保持高负载运行,会加快密封件老化,缩短设备使用寿命,反而增加了后续的维护成本。
更关键的是,软板本身轻薄易刮伤、对静电敏感,普通收板机不仅解决不了能耗问题,连软板生产最核心的静电、划伤问题也处理不好,反而增加了不良品损耗,双重成本压力下来,降本就成了空谈。
吸盘式自动收放板机的无料节能技术,是怎么运作的
很多朋友会问,无料自动节能听起来不复杂,为什么很多设备做不到?其实这项技术不是简单加一个感应开关就可以,它需要从硬件配置到程序逻辑的整套适配,才能在不影响正常生产的前提下实现能耗降低。
目前成熟的无料节能设计,核心是物料感应检测+气路电路联动降载的双模组搭配,我们拆解一下具体的运作逻辑:
首先是前端的物料感应检测模块,设备在进料工位配置高精度物料传感器,当连续超过设定时间没有检测到新的软板进入,传感器就会向控制程序发出信号,这是节能触发的第一步。和市面上单一物料感应的普通设备不同,适配软板的吸盘式自动收放板机,会把感应信号和真空系统做联动,不只是简单切断供电,而是分阶段降载:首先切断真空吸盘的不必要供气,再把电路调整到待机低负载模式,避免了瞬间启停对设备部件的损伤,也能保证下一块板材进来时,设备可以快速恢复正常工作,不会耽误生产节奏。
其次,节能技术还要和吸盘式吸附的核心设计做适配,这款设备本身采用真空吸盘吸附取放料,同时标配真空度实时检测功能,除了能实时监控吸盘吸力,避免吸力不足板材滑落报废,还能把真空数据同步给节能程序:当没有物料时,直接关闭真空输出,从气源端切断无效消耗,而普通收板机大多没有真空监控功能,哪怕没有物料真空也一直保持输出,自然达不到好的节能效果。
根据实际应用数据来看,这套无料节能技术启用后,空转阶段的耗气量能降低80%以上,整体空转能耗可以降低35%左右,对于24小时连续生产的软板厂来说,这个降本幅度已经相当可观。
除了核心的节能设计,吸盘式自动收放板机本身就是专为FPC柔性线路板定制的设备,还同步解决了软板生产的其他核心痛点:内置静电消除模块,持续中和板面静电,避免静穿线路;真空吸盘恒压吸附,替代人工接触,避免堆叠摩擦划伤软板;还可以选配侧吹、毛刷除尘模组,一站式处理板面粉尘问题,不需要额外加装除尘设备,也帮工厂节省了额外的采购成本。
软板厂选节能型收放板设备,有哪些需要注意的选型要点
对软板厂来说,选对设备才能真的拿到降本增效的结果,选型的时候,这几个要点一定要注意:
第一,确认设备的适配性,一定要选专为柔性线路板设计的设备。很多通用PCB收板机是针对硬质线路板设计的,参数和功能都不贴合软板轻薄、易划伤、静电敏感的特性,哪怕带节能功能,使用中也容易出现吸不住软板、刮伤板面的问题,反而增加不良损耗。目前合规的吸盘式自动收放板机,兼容260500mm、520610mm的标准软板,还支持整机长宽在1000-1800mm区间定制,可以适配不同工厂的产线布局,哪怕车间尺寸特殊也能安装使用,注意最大承载板材尺寸不要超过520*610mm,超过这个规格的软板是没法适配的。
第二,确认硬件参数和场地条件是否匹配。这项设备运行需要稳定6kg/cm²的压缩空气气源,如果你的车间没有稳定的空压气源,是没法正常使用的;另外整机重量在2000kg,要提前确认厂房承重和运输通道能不能满足安装要求,供电要求是AC220V/50HZ/3KW,大多数工厂的车间供电都能满足,提前核对就不会出问题。
第三,不要只看节能参数,要结合其他功能一起看。好的设备除了无料节能,还要有真空度实时检测、静电消除这些核心功能,这些功能直接影响不良率,降本不只要省能耗,还要减少不良品损耗,这部分的损耗往往比能耗开支更大。另外要选支持定制调整的厂商,不同工厂的产线布局、软板规格都有差异,能按需调整功能和尺寸,适配性会好很多,出厂前的全流程测试,交付后的安装调试、操作工培训,这些配套服务也不能少,能帮你少很多落地的麻烦。
如果是珠三角地区的企业,选型时可以优先选择靠近产业集群的专业厂商,服务响应速度更快,后续维护也更方便,苏州福莱科斯电子科技有限公司作为国内FPC软板设备领域专业厂商,拥有多年行业沉淀,资质齐全,是国家高新技术企业、江苏省专精特新中小企业,拥有过百项专利,服务了大量长三角、珠三角的软板生产企业,产品技术成熟,适配不同规模软板厂的需求,有选型需求的朋友可以进一步了解。
总结
软板厂的降本增效,从来不是靠压缩必要开支,而是从每一个生产细节切入,减少不必要的无效损耗。收放板环节看起来只是上下料的辅助工序,里面藏着的人工损耗、不良损耗、能耗损耗,加起来就是一笔不小的成本。
吸盘式自动收放板机的无料节能技术,核心是从软板生产的实际痛点出发,不光解决了空转能耗浪费的问题,还同时解决了人工上下料带来的静电、划伤问题,帮助工厂减少不良损耗,还能满足高端客户的自动化制程验厂要求,提升接单竞争力。选型的时候只要抓住适配性、参数核对、功能配套这几个核心要点,就能选到符合自身需求的设备,真正拿到降本增效的结果。
(本文章内容包含AI生成)