
在柔性线路板行业,裁切工序往往被视为最后一公里。许多宁波及周边地区的FPCB生产厂家,在前段蚀刻、曝光、电镀等工序上投入了大量自动化设备,却常常在成品分片这一环节遭遇瓶颈。车间里,两三台老旧的裁切机并排摆放,需要两三名工人不间断地送料、定位、踩踏板,遇到超薄0.036mm的卷材时,稍有拉扯就会产生折痕,一批订单下来,报废率居高不下。如果您正在为裁切工序的尺寸偏差、人工成本高企而头疼,或者正准备对产线进行自动化升级,那么这篇文章将帮助您理清卷到片影像裁切机的选型思路,搞清楚如何通过一体化设备真正实现省人工、提良率的目标。
裁切工序的常见误区:并非所有自动裁切机都能解决软板痛点
很多宁波本地的生产管理者在初次接触卷到片影像裁切机时,会有一个直观的误解:认为只要把原来的剪板机换成带有送料电机的设备,就算是自动化了。实际上,FPCB软板裁切的难点从来不在切这个动作上,而在于送和定位的过程。
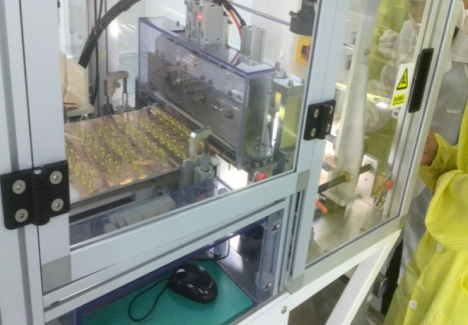
柔性卷材本身没有刚性,在放卷和输送过程中极易受张力波动影响而产生拉伸形变。传统机械裁切依靠挡板或侧向气缸进行物理限位,这种方式在应对硬板时问题不大,但面对0.036mm厚度的铜基软板时,卷材只要发生轻微蛇形摆动,裁切出来的单片尺寸就会出现累积误差。更常见的情况是,卷材存放一段时间后内部应力不均,进入裁切工位时形成局部褶皱或段差,如果设备没有整平机构,这些褶皱区域被切刀压过,直接造成整片报废。
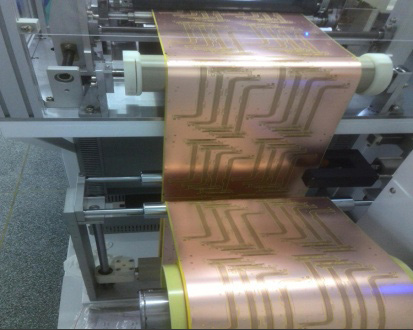
因此,在评估宁波卷到片影像裁切机哪家好的问题时,首要标准不是看切刀快不快,而是看设备是否具备对柔性材料的变形补偿能力。一套成熟的方案必须包含放卷张力控制、段差整平以及视觉定位三个核心模块。否则,即便设备标称精度很高,在实际处理超薄软板时依然会力不从心。
一体化设计的核心价值:工序集成与省人逻辑
为什么说一体机比分段式设备更省人工?这需要从车间实际用工结构来分析。在传统分体式作业模式下,放卷需要一名工人将整卷材料搬运到放料架上,并手动调节刹车张力;裁切工位需要一名工人盯着送料节拍,时不时修正跑偏的卷材;收料工位还需要一人将裁好的单片堆叠整齐。三个人围着一台设备转,中间任何一环节奏跟不上,都会造成设备空转等待。
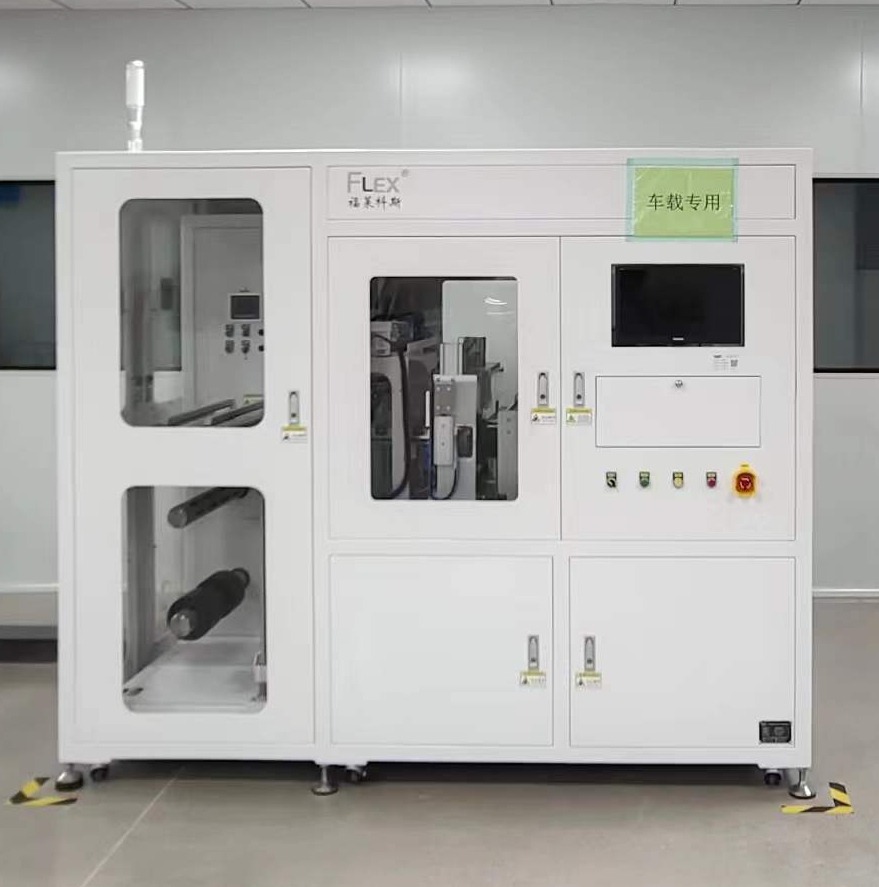
而卷到片影像裁切机的一体化设计,将卷出部的放卷、段差部的整平纠偏、裁切部的CCD视觉定位、拉料部的伺服送料以及收料部的成品收纳整合在了一台设备内部。操作工只需要将整卷材料安装到位,按下启动按钮,设备就会自动完成后续所有动作。以苏州福莱科斯电子科技有限公司的FLEX-CUT-C-250/500机型为例,整机采用封闭式防护结构,工控屏参数调节直观,操作工只需在屏幕上调出对应卷材宽度的配方参数,设备即可连续作业。这种模式下,一人值守两台甚至三台设备是完全可行的,直接减少了两名辅助工位的人力需求。
从产能角度分析,一体化设备由于取消了工序间的搬运和等待时间,连续生产节拍远比分段式快。更重要的是,伺服拉料配合视觉定位的闭环控制,使得每一片裁切尺寸都经过CCD拍照修正后再执行裁断动作。这意味着卷材在输送过程中即便发生细微偏移,系统也会在下一次拉料时自动补偿,从而避免了批量性尺寸超差。对于月产量较大的宁波地区线路板工厂而言,这种稳定性和连续作业能力带来的综合效益,远比设备单价差异更为重要。
选型避坑指南:评估一体机时需要关注的几个细节
面对市场上不同厂家的卷到片影像裁切机,单纯比较参数表上的加工幅宽和拉料尺寸是远远不够的。结合多年服务FPCB生产企业的经验,有几个容易被忽视的细节直接影响设备实际使用效果。
首先是机身刚性与防震设计。柔性卷材裁切时,切刀下压瞬间产生的冲击力如果导致机身轻微晃动,就会反映在切口的光滑度上。一台自重不足的轻型设备在连续高速裁切时,切口容易出现毛刺,这对后续的贴片工序是致命缺陷。因此,考察设备时不妨关注整机重量和机架结构,通常700kg以上的扎实机身能有效吸收裁切震动,保证长时间作业的尺寸一致性。
其次是针对超薄卷材的适应性设计。0.036mm的卷材对送料机构的平整度要求极高,如果设备没有配备专门的段差整平机构,仅依靠普通胶辊送料,卷材边缘的翘曲问题无法解决。考察设备时,要问清楚整平结构的具体形式,是采用展平辊还是气浮式整平台,这决定了处理褶皱卷材的能力上限。苏州福莱科斯在段差部采用专用整平机构,正是为了应对软板卷材因存放或运输产生的局部应力不均问题,确保材料在进入裁切区前处于平整状态。
第三是操作系统的友好程度。FPCB工厂的一线操作工年龄结构偏大,复杂的英文操作界面和繁琐的参数设置流程会带来较高的学习成本。好的设备应该将常用参数固化在触摸屏上,换型时只需输入卷材宽度和拉料长度两个核心数据,其余补偿参数由系统自动匹配。那些需要操作工手动调整十几个旋钮和仪表的老式设备,即便精度达标,也会因为调试时间过长而拖累整体效率。
选型决策建议:基于实际工况的理性匹配
回到宁波卷到片影像裁切机小生产商哪家好的核心问题,决策的关键在于匹配自身的产品结构和生产节拍。如果您的工厂主要加工消费类电子FPCB,卷材幅宽集中在250mm左右,且批量大、换型频率低,那么选择C-250规格的设备性价比更高。如果您的客户涉及车载或工控类产品,卷材幅宽跨度大,需要频繁切换不同尺寸订单,那么C-500规格的设备凭借更宽的加工范围能提供更好的灵活性。
在售后服务维度,要关注厂家是否具备本地化服务能力。宁波距离苏州较近,交通便利,选择苏州地区的设备供应商在响应速度上具有一定优势。考察时可以直接询问设备到场后的安装调试周期、操作工培训时长以及质保期内的上门服务条款。一些成熟厂商会提供出厂前全流程试切检测服务,确保设备在发货前就完成量产样本的抽检,这种交付标准能显著减少客户现场的调试时间。
从长远来看,一体化卷到片影像裁切机的价值不仅在于减少人工和提升良率,更在于它为工厂的数字化管理奠定了基础。设备本地存储的工艺参数,可以在后续批次重复生产时直接调用,减少人为因素导致的品质波动。对于正在推行精益生产的宁波制造企业而言,这种稳定、可复现的加工能力,正是构建标准化产线的重要环节。
综合来看,评估一体机是否适合自身工厂,应着眼于设备对超薄卷材的适应性、整机结构的稳定性以及售后服务的响应速度。在实地考察设备厂商时,建议携带本厂实际生产的卷材样品进行现场试切,重点观察裁切面的光滑度、连续运行半小时后的尺寸波动范围以及设备运行时的噪音和振动情况。通过实际工况下的验证,才能筛选出真正符合生产需求的可靠设备。
(本文章内容包含AI生成)