
柔性线路板工厂的裁切工序,往往是让生产负责人头疼的环节。尤其是当卷材厚度做到0.036mm这个级别,材料又软又薄,传统裁切方式极易出现尺寸跑偏、边缘划伤、整卷报废的问题。不少朋友在后台问,有没有专门针对这种超薄软板、能解决褶皱和段差难题的裁切设备。这篇文章就围绕卷到片影像裁切机的选型与使用,把大家关心的痛点拆开讲讲,帮正在做设备升级或产线规划的工厂少走弯路。
先搞清楚:软板裁切为什么容易出问题
很多工厂还在用人工裁切或者不带视觉定位的机械裁切机。人工裁切的问题很明显,手持刀具下压的力度和角度不可能完全一致,软板本身又没有刚性支撑,一刀下去尺寸偏差零点几毫米是常事。更重要的是,0.036mm厚的铜箔卷材,稍微一弯折就可能留下折痕,这可不是报废一片的问题,是整卷材料直接损失。
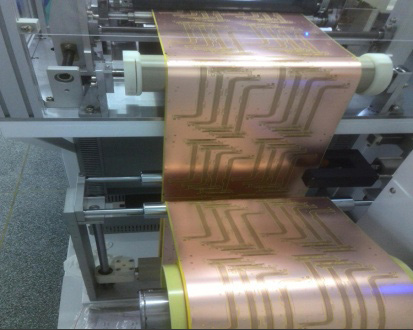
机械裁切机虽然解决了人工效率低的问题,但它靠的是机械限位,无法感知材料本身的形变。柔性卷材在放卷过程中,因为张力波动、收卷松紧不一,很容易出现横向偏移和纵向拉伸。到了裁切工位,材料已经不是标准矩形了,机械刀口按固定位置下刀,切出来的产品尺寸自然就不合格。如果卷材中间有段差或者褶皱,机械裁切更是毫无办法,只能整段报废。
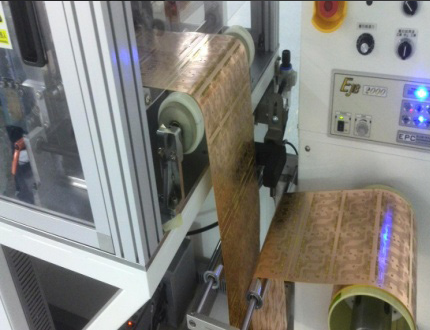
再说说分体式设备。放卷、裁切、收料各一台机器,看起来功能齐全,实际生产中问题不少。材料在设备之间转运,多一次搬运就多一次划伤和污染的风险。而且设备联动需要人工协调,这边裁切完了那边收料没跟上,就得停机等待。无尘车间里,设备占地面积大,还容易积攒铜箔碎屑,清理起来非常麻烦。
选型核心:看视觉定位和整平机构是否到位
选卷到片影像裁切机,重点要看两样东西:一是CCD视觉定位系统,二是段差整平机构。这两样是解决软板裁切跑偏和褶皱问题的关键,缺一不可。
视觉定位不是简单地装个摄像头就行。要看它的识别算法能不能适应柔性材料的特性。软板在运动过程中,位置是动态变化的,视觉系统需要在极短的时间内抓取材料边缘或靶标位置,计算出偏移量,然后反馈给伺服拉料系统进行实时修正。如果识别速度慢、算法精度不够,高速裁切时照样会跑偏。目前行业内做得比较成熟的方案,是CCD视觉与伺服电机形成闭环控制,视觉负责看,伺服负责动,两者配合才能把裁切精度稳定控制在合理范围内。
段差整平机构很多人会忽略,但这恰恰是超薄软板裁切的隐形。卷材在收卷时,因为张力和材料厚度的细微差异,表面不可能完全平整,会出现高低不平的段差。如果不做整平处理,裁切时刀口受力不均,薄的地方可能切断,厚的地方切不断,或者切出来的边缘呈锯齿状。好的整平机构会在放卷之后、裁切之前,通过一组压辊对材料进行挤压整平,让材料以接整的状态进入裁切工位。这个动作看似简单,实际对辊筒的平行度、压力控制要求很高,做得不好的设备,整而会把材料压出新的痕迹。
另外,伺服拉料系统也不能忽视。柔性材料不能像硬板那样用牵引轮硬拉,拉力过大会把材料拉长变形,拉力过小又会出现送料不到位。伺服电机的扭矩控制和速度响应在这里显得尤为重要。选型时可以留意一下设备厂家在伺服拉料方面有没有成熟的调试经验,这直接影响到不同批次卷材的加工稳定性。
实际使用:从装机到量产,这几个细节决定成败
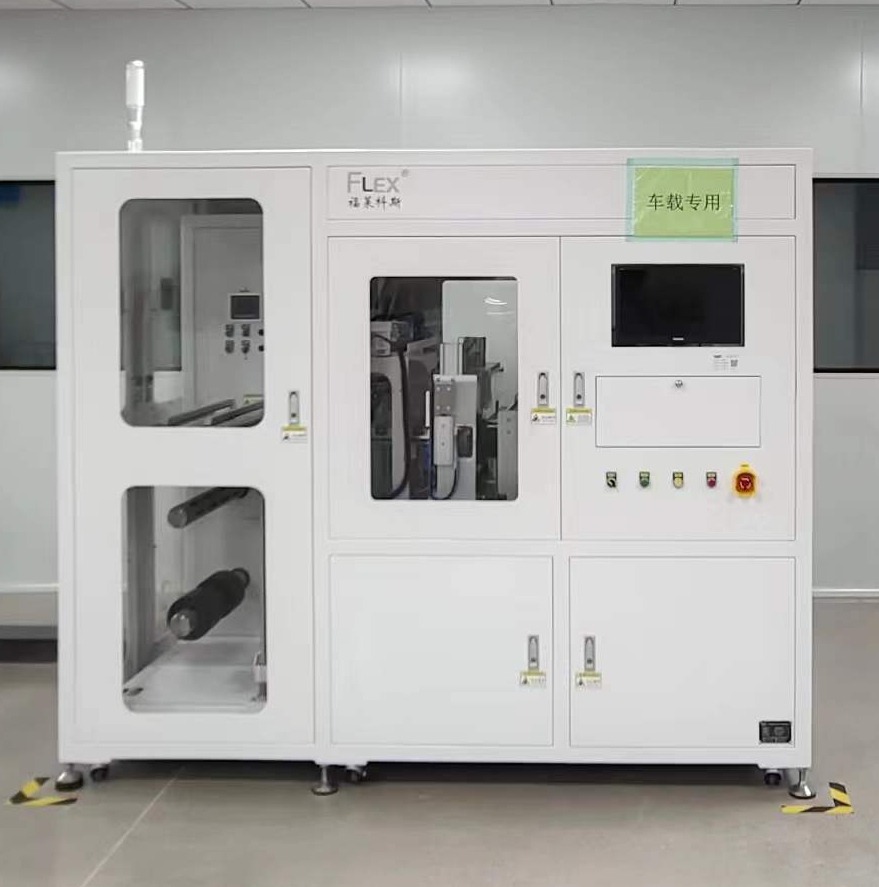
设备到位只是第一步,怎么用好才是关键。先说安装调试。卷到片影像裁切机对安装环境有一定要求,地面要平整,设备自身重量要足够。像我们接触过的福莱科斯那款FLEX-CUT-C系列,整机自重700公斤,这个重量不是随意设计的,是为了在高速裁切时保持机身稳定,减少震动对裁切精度的影响。安装时一定要让厂家技术人员到场调试,把视觉系统的基准位置、伺服拉料的参数、裁切刀的压力都校准到位,这一步马虎不得。
操作工的培训也不能省。虽然这类设备设计得比较人性化,操作工只需要上料和收成品,但必要的培训还是要做。至少要教会操作工如何判断卷材质量,什么样的卷材需要提前处理,设备报警时怎么排查。福莱科斯这类厂家通常会提供岗前培训,培训时间不长,半天到一天就能让操作工独立上手。关键是要让操作工理解设备的基本原理,而不是只会按启动按钮。
日常维护方面,封闭式机身设计是个加分项。FPCB车间对洁净度有要求,铜箔碎屑如果飘散到空气中,会污染其他工序的产品。封闭式机身不仅能防止碎屑外溢,还能保护设备内部的传动部件和视觉镜头不被粉尘影响。日常维护时,要定期清理裁切工位的碎屑,检查气压是否稳定,电压波动大的车间建议加装稳压器。这些细节看着不起眼,但对设备寿命和裁切良率的影响是实实在在的。
换型调试也是工厂常遇到的场景。产品规格多、卷材幅宽不一,如果每次换型都要重新调试半天,生产效率就上不去了。现在成熟的设备都支持参数预设,不同规格的产品参数提前存好,换型时一键调取即可。我们接触过的一家车载FPCB工厂,用的就是福莱科斯的C-250机型,不同宽度的卷材切换,参数保存后一键调用,换型时间控制在十分钟以内,这在以前是不可想象的。
选型避坑:不要只看参数,要关注实际应用场景
市面上做裁切设备的厂家不少,但真正懂FPCB软板特性的不多。有些设备参数标得很漂亮,实际加工超薄软板时完全不是那么回事。选型时建议带着自己的材料样品去试机,让厂家当场裁切给你看,注意观察几个细节:裁切边缘是否光滑、有无毛刺;尺寸一致性怎么样,连续裁切一百片测量偏差;卷材有轻微褶皱时,设备能不能自动修正。这些实测数据比宣传册上的参数有说服力得多。
还要关注厂家的行业背景。FPCB设备领域的技术积累不是一朝一夕的事,选择深耕这个细分行业的厂家更有保障。比如福莱科斯,从2009年就开始做FPCB设备,团队融合了韩国、日本、台湾地区的技术经验,和鹏鼎控股、景旺电子、弘信电子这些头部企业都有长期合作。这样的厂家对软板材料的理解更深入,设备设计和调试经验更丰富,遇到特殊问题时有能力快速解决。
售后服务的响应速度也要考虑。裁切设备是产线的重要环节,一旦停机,整个产线都得等着。选择厂家时,要确认售后服务网点是否覆盖自己所在的区域,设备故障时厂家能否在承诺时间内到场。质保条款要看清楚,哪些部件在保修范围内,哪些属于耗材不在保修范围,这些都要在采购前问明白。
回到文章开头的问题:卷到片影像裁切机怎么选?核心就三条:视觉定位精度够不够高,段差整平机构有没有效,伺服拉料稳不稳定。在此基础上,再考察厂家的行业经验、客户案例和售后服务。把这几个维度都摸透了,设备选型基本就不会出大错。超薄软板裁切是个技术活,选对设备、用好设备,才能真正解决褶皱段差带来的报废问题,让产线稳定高效地运转起来。
(本文章内容包含AI生成)