
在柔性线路板(FPCB)的生产流程中,成型后的卷材分条裁切一直是个让生产负责人头疼的环节。尤其是那些厚度仅0.036mm的超薄软板,在放卷和送料过程中极易出现褶皱、段差甚至拉伸变形。很多车间的老师傅都有过这样的经历:一卷好好的铜箔卷材,因为局部褶皱没处理好,上机裁切后整批尺寸跑偏,最终只能整卷报废。这不仅造成了高昂的原材料损失,还严重拖累交货周期。那么,面对这种段差和褶皱问题,卷到片影像裁切机是如何从根源上解决,让原本要报废的卷材重获新生的?本文将从设备的工作原理、关键技术点以及实际选型注意事项三个维度,为您详细拆解。
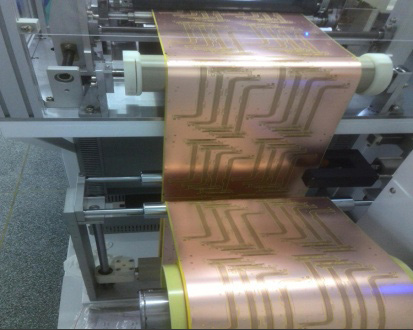
从卷材到单片,裁切流程中的隐形究竟藏在哪里
很多采购人员在初看裁切设备时,往往只关注刀具寿命和裁切速度,却忽略了最核心的送料路径。在传统的机械裁切或简易模切流程中,卷材从放卷轴出来后,是直接经过几个辊轮就进入刀口的。对于刚性较强的硬板或厚铜箔,这种短路径影响不大;但对于0.036mm的极薄柔性卷材,问题就非常突出了。
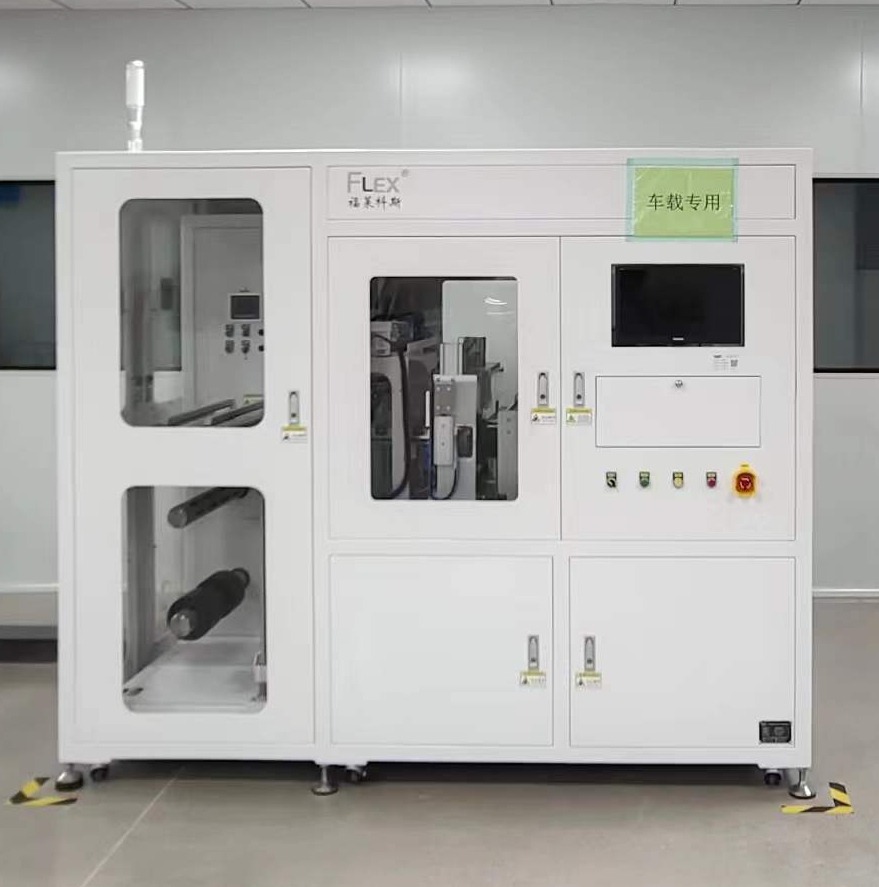
首先,放卷张力不稳定是造成段差的直接原因。卷材在存储和转运过程中,内部应力并不均匀。当设备以恒定力矩放卷时,卷材表面线速度会随着卷径变化而波动,这种微小的速度差反映到薄如蝉翼的FPCB上,就会形成横向的隆起,也就是我们常说的段差。其次,车间温湿度的变化会让软板吸潮,导致卷材边缘与中间位置的延展率不一致,进而在进入裁切工位前形成纵向褶皱。
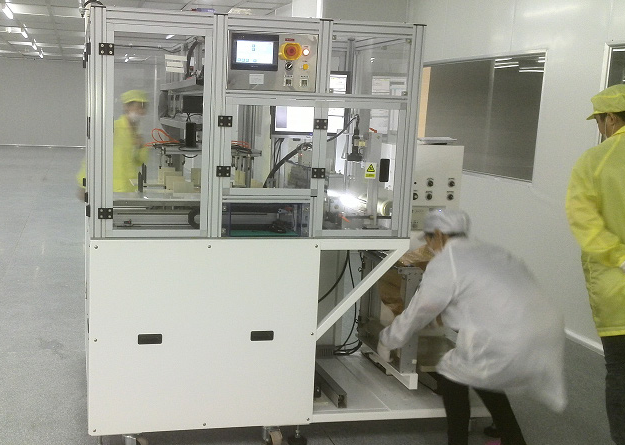
如果在卷材存在明显物理形变的状态下直接进行裁切,无论是用刀模冲切还是圆刀滚切,定位标记(如靶标或孔位)已经发生了平面位移。此时,即便CCD视觉系统识别到了靶标,机械结构也无法消除已经存在的褶皱物理高度差。最终裁出来的单片,虽然长度可能达标,但平整度极差,严重时会出现折痕,直接导致电气性能测试不过关。这就是为什么很多工厂反映,明明买了带视觉的裁切机,可遇到褶皱卷材还是频繁报废的根源所在——设备缺少对卷材进行预处理和整平的物理结构。
破解报废难题,卷到片影像裁切机的三大核心硬件逻辑
要彻底解决上述痛点,单靠升级软件算法是远远不够的。一台真正专业的卷到片影像裁切机,必须在硬件架构上就具备纠偏与整平的能力。以市面上技术成熟的机型为例,其作业流程通常被拆解为放卷、段差整平、视觉定位、伺服拉料和收料五个独立但又联动的模块。针对段差和褶皱,以下三个核心硬件设计是决定性因素。
第一,独立放卷与张力闭环控制。靠谱的生产商在设计放卷部时,不会简单地使用一个被动阻尼器,而是会采用主动放卷电机配合张力传感器。设备在启动瞬间,会根据卷材的实时卷径自动计算匹配的放卷扭矩,确保从源头上减少因拉扯造成的拉伸变形。这种主动式的张力释放,能最大程度避免新卷材刚上机时首段几十米的高报废率。
第二,物理式段差整平机构。这是区分通用裁切机和FPCB专用裁切机的分水岭。在卷材进入视觉检测区之前,设备会设置一组由硬质滚轮和弹性压辊组合而成的整平单元。通过多组滚轮的渐进式碾压,将卷材因存储或张力波动产生的微小隆起和褶皱强制抚平。这里需要特别注意的是,整平机构的压力必须是可独立调节的。因为0.036mm的基材与0.05mm的基材对压力的敏感度完全不同,压力过大反而会损伤线路,压力过小则无法消除段差。专业厂商会将这个调节旋钮设置在操作屏的二级菜单中,并支持按批次保存参数。
第三,裁切前的CCD静态抓拍与伺服拉料补偿。很多操作工有一个误区,认为CCD视觉定位就是摄像头看到靶标后直接切下去。实际上,在高速运行中,卷材是动态移动的。高精度的卷到片影像裁切机采用的是飞拍或停拍模式:伺服拉料机构先将卷材精确送进到指定长度,此时卷材短暂静止,CCD相机拍摄实际靶标位置并与标准位置进行比对,计算出偏差值,然后由伺服电机在微米级别内进行二次修正,最后才执行裁切动作。这种先整平、后定位、再补偿的逻辑,确保了即便卷材存在轻微的累计误差,裁出来的每一片成品尺寸依然能保持高度一致。
产线升级避坑指南,选型与验收必须盯紧的三个细节
如果您所在的工厂正在面临裁切报废率高的问题,计划引入此类设备,那么在与设备厂家沟通时,除了关注价格和交期,以下三个实际应用层面的细节务必确认清楚,这直接关系到设备买回去能否真正解决您的段差痛点。
其一,确认设备的适用幅宽与厚度区间是否具备冗余。不要仅仅按照当前量产的最大幅宽来选型。例如,您目前主要生产250mm宽的产品,但考虑到未来可能承接车载或工控类订单,建议直接选择支持500mm幅宽的机型。设备在最大幅宽下运行时的机身刚性表现,与在中小幅宽下是完全不同的。一台机身自重达到700kg左右的设备,在裁切大尺寸卷材时,其抗震动能力明显优于轻量化设计的通用设备。
其二,重点考察换型调机的便捷性。柔性线路板订单的特点是种类多、批量小。如果每次更换不同厚度的卷材或不同尺寸的产品,都需要维修工用扳手去手动调整整平轮间隙和定位气缸位置,那么这台设备的实际生产效率会大扣。靠谱的生产商通常会在工控程序中预设多组工艺配方。操作工在触摸屏上选择对应料号,设备会自动调整放卷张力参数、整平压力以及拉料行程,将换型时间控制在十分钟以内。在验机时,务必让厂家当场演示不同规格材料间的切换过程,而不是只看单一批量高速生产的演示。
其三,现场验证封闭式防尘结构对无尘车间的适应性。FPCB车间对洁净度有很高要求。设备在裁切铜箔时会产生细微的碎屑和粉尘。如果机身密封性不好,这些粉尘不仅会污染车间环境,更可能掉落在产品表面造成压伤。在设备交付时,要检查其防护罩的接缝处是否有密封条,收料台是否具备防静电功能,以及机身内部是否设计了合理的排屑通道。这不仅是设备合规性的体现,更是保障产品良率的隐形要素。
回到我们最初的问题:段差褶皱卷材为何不再报废?答案在于设备具备了主动干预材料物理形态的能力,而不仅仅是依赖后端的视觉识别。通过主动放卷控制张力波动,通过多辊整平结构消除物理褶皱,再通过伺服与CCD的配合进行精准补偿,这三个环节环环相扣,缺一不可。对于正在评估卷到片影像裁切机的企业,建议您在设备选型时,将考察重点从单纯的切得准转移到送得稳和整得平上来。这不仅是规避采购风险的有效路径,更是实现产线降本增效的关键所在。
(本文章内容包含AI生成)