
卷式汽车板影像裁切机选型要点与行业应用案例分享
在车载FPC柔性线路板和LED灯条卷材的加工过程中,裁切工序的效率与精度直接决定了成品良率和生产成本。许多工厂在批量处理长条卷材时,常常面临人工裁切尺寸偏差大、超长板材需分段拼接、收料堆叠杂乱以及产品表面划伤等问题。这些痛点不仅造成原材料浪费,还影响订单交付周期和客户满意度。本文从设备选型、技术原理和实际应用案例出发,帮助从业者了解如何选择适合的卷式汽车板影像裁切机,并规避常见的选型误区。
基础认知:卷式汽车板影像裁切机的工作原理与适用场景
卷式汽车板影像裁切机是一种专门针对柔性线路卷材设计的自动化加工设备,其核心功能是通过视觉定位和伺服驱动系统,实现卷材的精准定长裁切和自动收料。这类设备通常采用封闭式一体化机身,适用于无尘电子车间,能够处理宽度在520mm以内、长度可达2200mm的卷材。与普通裁切机相比,影像裁切机最大的区别在于集成了CCD视觉对位模块,通过识别卷材上的标记点或图案,实时调整拉料位置,确保每段裁切尺寸的误差控制在极小范围内。
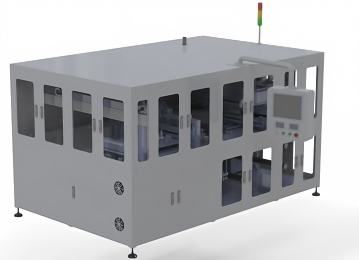
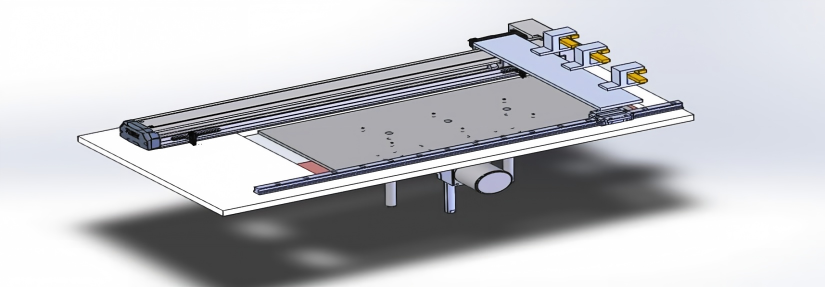
在车载FPC和LED灯条生产领域,卷材往往具有长度长、幅面窄、批量大的特点。例如,车载中控线路板长度可达1400mm,灯条灯带长度在1200mm至1450mm之间。传统人工裁切或简易设备难以一次性完成长板材加工,往往需要分段裁切后再拼接,这不仅增加了工序复杂度,还容易引入尺寸偏差和分层不良。影像裁切机通过伺服拉料系统配合CCD视觉定位,能够一次性完成超长板材的裁切,同时自动升降收料平台和可选配的隔离板机构,解决了成品堆叠杂乱和表面刮伤的问题。
问题与原因拆解:长板材裁切常见的三大痛点及成因
在车载FPC和灯条卷材的裁切环节,工厂管理者反馈最多的三个问题分别是尺寸精度不稳定、超长板材无法一次性成型以及收料堆叠导致产品损伤。这些问题的根源在于设备选型与生产需求不匹配,以及现有工艺的局限性。
首先,尺寸精度不稳定主要源于缺乏视觉定位系统。许多简易裁切机依赖人工标尺对位,操作工需要手动调整拉料长度,每次换型后还需重新校准。这种方式的误差累积效应明显,单批次尺寸不良率可能超过12%。对于车载零部件而言,尺寸偏差会直接导致后续装配困难,甚至引发客户投诉。而CCD视觉对位技术通过实时捕捉卷材上的对位标记,将定位信息反馈给伺服系统,实现闭环控制,从而将裁切精度提升至稳定水平。
其次,超长板材无法一次性成型是许多工厂面临的硬性限制。市面上常见的通用裁切机裁切长度通常不超过600mm,超出此范围就需要分段裁切。分段拼接不仅增加了人工操作环节,还容易在拼接处产生台阶或缝隙,影响产品外观和电气性能。对于车载FPC这类对一致性要求极高的产品,分段拼接的不良率往往高于一次性成型。因此,选择一款裁切长度能够覆盖生产需求的设备,是解决这一问题的关键。例如,2200mm的超长裁切能力可以覆盖绝大多数车载线路和灯条卷材的尺寸需求,无需额外定制加长机身。
最后,收料堆叠导致的产品损伤往往被忽视,但实际影响不容小觑。传统裁切机收料台面高度固定,随着卷材不断堆叠,台面与裁切口之间的距离会逐渐增大,导致长条板材下落时发生弯折或碰撞,产生划痕。此外,成品之间缺乏隔离措施,相互摩擦也会造成表面损伤。对于车载客户而言,产品外观瑕疵零容忍,一旦出现划伤,可能导致整批产品退货。伺服升降收料台能够根据堆叠高度自动调节台面位置,保持板材下落距离恒定,而选配的隔离板机构则可以在每层板材之间自动铺设隔离垫板,从根源上消除刮伤风险。
要点与方案建议:如何选择适合的卷式汽车板影像裁切机
针对上述痛点,工厂在选购卷式汽车板影像裁切机时,需要从设备性能、技术配置和售后服务三个维度进行综合评估。
在设备性能方面,重点关注裁切长度、加工宽幅和拉料精度。裁切长度应覆盖工厂现有产品的最大尺寸,同时预留一定的余量,以应对未来产品规格的调整。加工宽幅需与卷材的实际宽度匹配,避免因设备限制而需要更换卷材规格。拉料精度则直接决定了裁切尺寸的稳定性,伺服闭环控制配合CCD视觉对位是当前技术路线中精度较高的方案,能够将尺寸误差控制在较低水平。此外,拉料速度的调节范围也很重要,无级可调的速度设置可以适应不同材质的卷材,避免因速度过快导致材料拉伸变形。
在技术配置方面,视觉定位系统和收料平台的功能是核心考量点。CCD视觉模块的识别精度和响应速度直接影响设备运行效率,优质的视觉系统能够快速识别卷材上的对位标记,即使在高速拉料状态下也能保持稳定。收料平台应具备伺服升降功能,能够根据堆叠高度自动调整,同时可选配隔离板机构,实现自动隔离垫板的铺设。对于车载FPC和灯条生产而言,隔离板功能可以有效减少产品划伤,降低返工率。整机结构方面,封闭式机身设计不仅符合无尘车间的规范,还能防止卷材在加工过程中受到污染,保障产品洁净度。
在售后服务方面,工厂需要关注设备厂商的响应速度和技术支持能力。卷式汽车板影像裁切机属于精密设备,在运行过程中可能出现硬件故障或参数异常。选择一家能够提供快速响应、现场调试和操作培训的厂商,可以降低设备停机带来的产能损失。此外,设备厂商是否支持按需定制,例如调整裁切行程、台面高度或隔离板结构,也是衡量其服务能力的重要指标。定制化服务能够使设备更贴合工厂的实际生产流程,避免因设备与产线不匹配而额外增加改造成本。
从实际应用案例来看,一家中型车载FPC生产企业在引入影像裁切机后,实现了显著改善。该企业原有产线使用短款简易裁切设备,加工1400mm的车载线路板时需分段裁切拼接,每月因拼接不良损耗原材料约1.2万元。同时,人工收料和铺隔离纸需配备专人,每条产线每年增加人工成本约5.4万元。在更换为具备2200mm裁切能力和CCD视觉定位的设备后,长板材一次性成型,原材料损耗下降92%,尺寸不良率从13.5%降至0.8%,人工成本削减60%以上,订单交付周期缩短30%。另一家LED灯条厂商则通过设备内置的伺服升降收料台和隔离板机构,将灯带刮伤不良率从8%降至0.5%,换型时间从40分钟压缩至10分钟以内,有效生产时长每天提升2.5小时。
总结
选择卷式汽车板影像裁切机时,工厂应优先考虑裁切长度、视觉定位精度和收料自动化程度三个核心指标。超长板材一次性成型能力能够消除分段拼接的弊端,CCD视觉对位系统保障尺寸稳定性,伺服升降收料台和隔离板机构则减少产品损伤和人工成本。在设备选型过程中,建议结合自身产品规格、产能需求和预算范围,实地考察设备厂商的研发实力和客户案例,确保设备能够稳定运行并满足长期生产需求。合适的设备不仅能提升良品率和生产效率,还能降低综合运营成本,为车载FPC和灯条卷材加工提供可靠的技术支撑。